

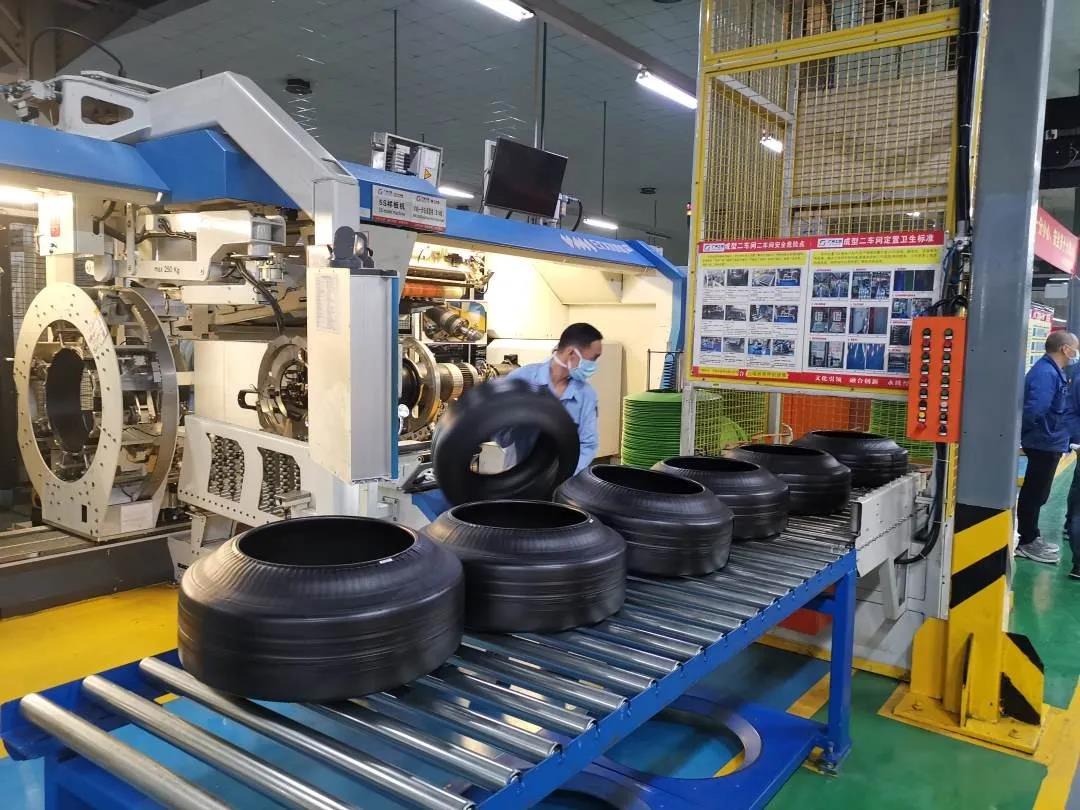
Pneuenherstellungs-Transportsystemer
De grénge Pneu an de fäerdege Pneu kënnen net op déiselwecht Manéier behandelt ginn
Pneuenfabriken verléieren an der Produktioun, wann gréng Pneuen ze laang waarde oder sech deforméieren, ier se dréchnen, wann fäerdeg Pneuen tëscht Inspektiounsmaschinne schlaangen, oder wann eng Gréisstännerung widderholl Upassunge bei Fërderbänner, Féierungen a Sortéierweeër erfuerdert.
De Materialstroum leeft normalerweis duerch:
Pneuenbau → Identifikatioun a Lagerung vu grénge Pneuen → Aushärtung → Ofkillung → Inspektioun → Klasséierung an Sortéierung → Lager
Continental identifizéiert de Bau, d'Vulkaniséierung an déi lescht Qualitéitskontroll als separat Produktiounsstufen. Déi fäerdeg Pneuen kënnen dann eng visuell Inspektioun, Röntgen- a Gläichheetskontroll passéieren, ier se an de Lagerhaus geliwwert ginn. All Stuf erfuerdert eng aner Fërderbandfunktioun.
KONTROLLÉIER DE FLOW VIRUN AN NO DEM HÄRTEN
E grénge Pneu huet nach net déi definitiv Stäerkt a Form kritt, déi während der Vulkaniséierung entstane sinn. Dofir soll e mat kontrolléiertem Kontakt, stabiler Ënnerstëtzung a Verlagerunge beweegt ginn, déi d'Profil, d'Well oder d'Säitewand net verzerren.
Nom Aushärten kann de Pneu méi robust gehandhabt ginn, awer d'Linn muss weiderhin folgendes behalen:
- Identifikatioun vun der Pneugréisst an der Spezifikatioun;
- korrekt Orientéierung op Testausrüstung;
- Trennung vun akzeptéierten, refuséierten a nei bearbechteten Pneuen;
- kontrolléiert Akkumulatioun virun der Inspektioun;
- d'Leedung op déi richteg Sortier- oder Lagerbunn.
Pneuenauswiel a Maschinnzyklus kënne wesentlech variéieren. Eng aktuell Plattform fir d'Produktioun vu Persounepneuen deckt13–24-Zoll Pneuen, gréng Pneuenduerchmiesser bis zu900 mm, an publizéiert Zykluszäiten vun37 Sekonnenfir eng 205/55R16 Konstruktioun an42 Sekonnenfir eng 215/65R16 Konstruktioun. Déi uginn Zäit fir d'Gréisstännerung läit bis zu8 oder 18 Minutten, ofhängeg vun der erfuerderlecher Ännerung. Dëst sinn maschinnespezifesch Zuelen, awer si weisen, firwat d'Fërderbandkapazitéit an den Astellungsberäich op der tatsächlecher Pneumatrix baséiere mussen, anstatt op enger nomineller Gréisst.
Bei engem Bauzyklus vun 37 Sekonnen ass d'Leeschtung ongeféier97 gréng Pneuen pro StonnEng 10-Minutte-Ënnerbriechung beim Härtungsprozess kann dofir ongeféier ... verursaachen16 Pneuendéi kontrolléiert Lagerung oder Ëmleedung vum Routing erfuerderen. D'Lagermethod muss d'Identitéit vun de Pneuen erhalen an net ausgehärte Produkter beschiedegen.
Fërderbandléisungen an der ganzer Reifenfabrik
CSTRANS kann konfiguréieren:
- Bandförderer fir den Transfer vu grénge Pneuen a kontrolléiert Ënnerstëtzung;
- Sektiounen tëscht Bauen, Lagerung an Aushärtung hiewen, dréinen an transferéieren;
- Rollenförderer fir gehärte Pneuen a steif Träger;
- Akkumulatiounszonen virum Ofkillen an der Inspektioun;
- Barcode- oder RFID-Tracking-Schnittstellen;
- Routing fir visuell, Röntgen- an Uniformitéitstester;
- Sortéierweeër fir akzeptéiert, nei beaarbecht a refuséiert Pneuen;
- Spiral- oder Héichtförderer, wou de Buedemfläche limitéiert ass.
D'Uniformitéitsinspektioun kann Auslaf, Ausbuchtungen an Däller moossen, sou datt de Fërderband all Pneu konsequent an d'Teststatioun liwwere muss, ouni d'Identifikatioun oder d'Orientéierung ze verléieren.
CSTRANS dimensionéiert de System op Basis vum Pneuduerchmiesser, der Breet, dem Gewiicht, dem gréngen oder gehärten Zoustand, de Maschinnzyklen, der Wiesselmatrix, den erlaabte Kontaktpunkten an der erfuerderlecher Späicherquantitéit. D'Resultat ass e kontrolléierte Pneufloss - net einfach eng Rimm- oder Rolllinn tëscht de Maschinnen.


